Производитель кованых зубчатых валов на заказ | Поставщик валов для редукторов из стали 18CrNiMo7-6 | HHF


- HHF
- ХЕНАН
- 45 ДНЕЙ
- 200 штук в месяц
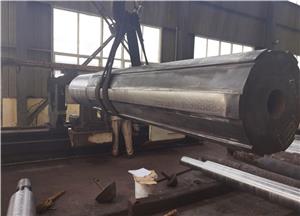
Компания HHF производит методом ковки валы из стали 18CrNiMo7-6 для редукторов, диаметром от 120 до 1200 мм, на 10 000-тонном прессе с проведением испытаний в собственной лаборатории класса II и с 2-летней гарантией для использования в системах передачи мощности повышенной прочности.
Кованые зубчатые валы | 18CrNiMo7-6, наружный диаметр 120–1200 мм | HHF
Кованые валы для редукторов повышенной прочности
Вал редуктора должен передавать крутящий момент, сохраняя при этом соосность между соединенными компонентами. В ветроэнергетическом оборудовании, приводах горнодобывающей промышленности, судовых трансмиссиях и другой тяжелой технике производительность вала зависит не только от номинальной прочности. Чистота стали, качество ковки, термообработка и состояние обработанной поверхности — все это влияет на срок службы.
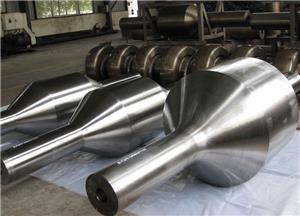
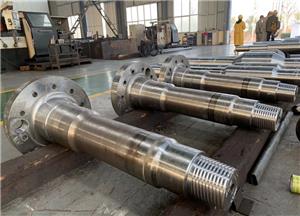
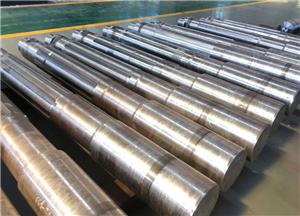
Компания Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) производит крупные кованые валы для зубчатых передач с наружным диаметром от 120 мм до 1200 мм. Стандартным материалом для этой линейки продукции является цементируемая сталь 18CrNiMo7-6. Изготовление может производиться по чертежам заказчика, при этом инженерная поддержка предоставляется для проектов, требующих предварительной обработки размеров.
Факторы, влияющие на срок службы зубчатого вала
Выход из строя вала шестерни редко начинается с полного разрушения компонента. В зависимости от условий эксплуатации, первым симптомом может быть появление точечных повреждений на зубьях шестерни, наличие трещин в области основания зубьев, чрезмерный изгиб/деформация вала или повреждение участков, подверженных усталости, особенно в местах с высокими нагрузками.
Подобные осложнения могут быть вызваны различными факторами. Например, неправильная термообработка может привести к тому, что поверхностное покрытие станет тверже, чем может выдержать сердцевина на разумном уровне по всей глубине. Наличие включений в материале или внутренних дефектов может привести к образованию точек зарождения усталостных трещин. Кроме того, размерные отклонения и погрешности обработки являются другими факторами, которые могут влиять на распределение нагрузки между зубьями зубчатой передачи. Для валов больших размеров целесообразно уделить этим проблемам должное внимание до окончательной обработки. Деталь может соответствовать техническим требованиям, но если ее внутренняя структура или свойства материала отличаются от указанных в проекте, может потребоваться дополнительная экспертиза.
Компания HHF рассматривает производство зубчатых валов как серию взаимосвязанных операций. Выбор стали, ковка в открытых штампах, термообработка, механическая обработка и контроль качества рассматриваются как различные этапы, а требования к процессу определяются с учетом размеров компонента и его применения.
Почему стоит выбрать сталь 18CrNiMo7-6 для валов шестерен?
Сталь 18CrNiMo7-6 — это легированная цементируемая сталь, представляющая собой вариант никель-хром-молибденовой стали, широко используемая в сильно нагруженных зубчатых передачах и других деталях трансмиссии. Благодаря своему составу, этот материал позволяет осуществлять цементацию, что является распространенной практикой, в то время как сердцевина материала остается достаточно прочной, чтобы выдерживать нагрузки, возникающие в процессе эксплуатации, особенно после обработки материала до необходимых условий.
Валу шестерни нужна не просто поверхность с повышенной твердостью. Упрочненный слой должен адекватно противостоять контактному износу, а неупрочненная часть (то есть, нижележащий материал) должна выдерживать приложенные крутящие и изгибающие моменты.
Фактические характеристики изделия зависят главным образом от особенностей применяемой термообработки, эффективной глубины закалки, конструкции детали и требований к ее контролю. Все эти детали следует согласовать заранее, а не предполагать, исходя только из марки стали.
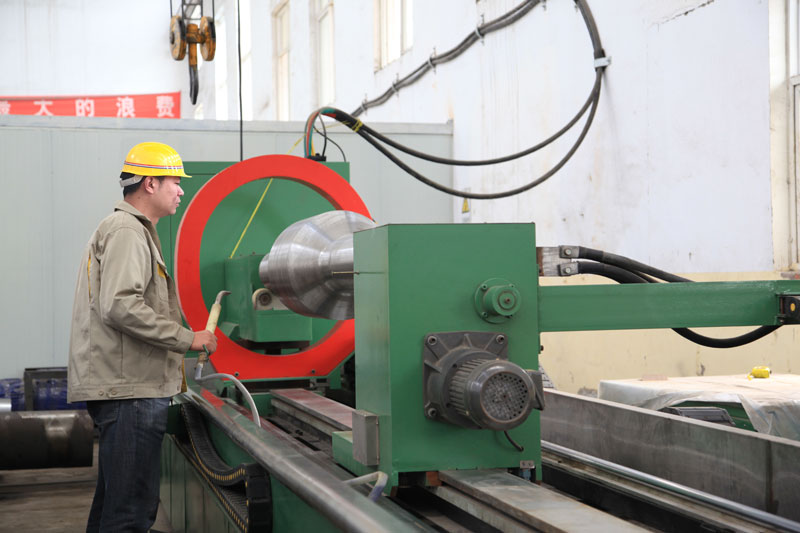
Компания HHF использует гидравлический пресс мощностью 10 000 тонн для изготовления крупных поковок методом открытой штамповки. Термическая обработка планируется с учетом реальных размеров сечения, а испытания материалов и механические свойства проводятся в физико-химической лаборатории компании.
При выборе нового поставщика или перед размещением производственного заказа клиенты могут запросить у производителей соответствующие документы, подтверждающие проверку оборудования или деталей.
Ассортимент продукции для производства кованых зубчатых валов
| Элемент | Спецификация |
|---|---|
| Продукт | Кованые валы шестерен |
| Стандартный материал | 18CrNiMo7-6 |
| Внешний диаметр | 120–1200 мм |
| Производственная основа | Чертежи заказчика или согласованные технические спецификации |
| Кузнечное оборудование | 10-тонный гидравлический пресс |
| Приложения | Ветроэнергетика, горнодобывающая промышленность, морское оборудование и тяжелая техника |
| Проверка | Химический состав, механические свойства и твердость, как указано. |
| Документация | Протоколы проверок в соответствии с согласованными требованиями к заказу. |
Диапазон диаметров охватывает широкий спектр компонентов промышленных трансмиссий. Окончательная осуществимость зависит от длины вала, веса, геометрии, степени ковки, припуска на механическую обработку и требуемых габаритных размеров. Заказчикам с необычно длинными или сложными валами следует предоставить чертеж для технической экспертизы.

От стального заготовки до готового вала
Изготовление крупных зубчатых валов требует координации нескольких этапов производства. Приведенная ниже последовательность описывает основные операции; фактический маршрут определяется спецификацией заказа и конструкцией компонента.
1. Выбор материалов и входной контроль.
Марка стали и требуемые условия поставки определяются до начала производства. Химический состав проверяется на соответствие применимой спецификации материала, при необходимости проводятся дополнительные испытания в соответствии с требованиями заказа.
2. Ковка в открытых штампах
Выбранная сталь подвергается ковке для получения необходимой геометрии заготовки и внутренней структуры. Размеры ковки и припуски на механическую обработку зависят от конструкции вала и количества материала, которое необходимо удалить в ходе последующих операций.
3. Термическая обработка
Способ обработки выбирается в зависимости от марки стали, размера сечения и заданных механических свойств. Для придания стержню твердости может потребоваться закалка и отпуск, а цементация применяется в тех случаях, когда конструкция готовой шестерни предусматривает закаленную рабочую поверхность. Необходимая последовательность обработки должна быть подтверждена для каждого компонента.
4. Механическая обработка
Механическая обработка позволяет довести кованую заготовку до требуемых размеров, посадки подшипников, соосности и других допусков, указанных на чертеже. Черновая и окончательная механическая обработка планируются в соответствии с технологическим процессом производства.
5. Проверка и выпуск
Готовый или промежуточный компонент проверяется на соответствие согласованным критериям приемки. В зависимости от заказа, это может включать в себя контроль размеров, химический анализ, испытания на растяжение и ударную вязкость, измерение твердости и дополнительные неразрушающие методы контроля.
Такой процессный подход предоставляет группам по закупкам и проектированию более четкую основу для проверки вала до его поступления в редуктор.
Изготовление зубчатых валов по индивидуальным размерам, адаптирующихся к условиям эксплуатации.
Вал, используемый в редукторе ветряной турбины, может, напротив, отличаться по точности размеров и несущим характеристикам от своего аналога, например, вала зубчатой передачи морской трансмиссии или привода горнодобывающего агрегата. Уровни крутящего момента, число оборотов в минуту, изгибающая нагрузка, ограничения по пространству и частота технического обслуживания — это лишь некоторые из переменных, которые могут повлиять на конструкцию вала зубчатой передачи.
Мы всегда готовы принять вызов, при условии, что вы предоставите нам чертежи и/или технические спецификации заказчика совместно с HHG. Однако, если ваш проект находится только на стадии концепции, наша команда инженеров с удовольствием рассмотрит ваши требования к механическому оборудованию и поможет вам разработать чертежи, при условии, что они будут основаны на предоставленной вами информации и мы согласуем все аспекты проекта.
В зависимости от конкретного приложения, тема обсуждений может сильно различаться:
Габариты вала: длина, наружный диаметр и т. д., буртики, шейки и геометрия соединения.
Марка стали и условия поставки стали, которым должен соответствовать материал.
Основные характеристики материала и требования к упрочнению поверхности.
Допустимые отклонения в размерах, допусках обработки и шероховатости.
Предварительное тестирование без причинения повреждений, частота проведения проверок и стандарты, которым необходимо соответствовать.
Марки, удостоверения личности, контейнеры и иностранные транспортные документы.
По запросу мы можем предложить другие материалы. Пригодность предлагаемой альтернативы следует проверить на соответствие техническим характеристикам детали и ее назначению, но ее не следует принимать просто потому, что она имеет приблизительно такое же значение прочности.
Химический состав 18CrNiMo7-6
Приведенные ниже значения представляют собой данные о составе, указанные на этой странице товара. Перед оформлением заказа следует ознакомиться с действующим стандартом на сталь и сертификатом на материал, чтобы подтвердить допустимые пределы.
| Элемент или свойство | Предоставленное значение |
|---|---|
| Углерод (C) | 0,15–0,21% |
| Кремний (Si) | ≤0,04% |
| Марганец (Mn) | 0,50–0,90% |
| Сера (S) | 0,005–0,010% |
| Фосфор (P) | ≤0,015% |
| Никель (Ni) | 1,40–1,70% |
| Хром (Cr) | 1,50–1,80% |
| Молибден (Mo) | 0,25–0,35% |
| Водород (H) | ≤1,8 ppm |
| Твердость | ≤250 HB |
Примечание к материалу:Содержание водорода и жесткость не являются процентными показателями химического состава. Их следует рассматривать как отдельные требования к материалу, при этом соответствующий метод отбора проб, этап испытаний и условия приемки должны быть указаны в технической документации. Предельное содержание кремния и другие указанные диапазоны также следует сверять с точным действующим стандартом и обозначением марки перед публикацией или закупкой.
Выбор материалов по-прежнему зависит от требований заказчика и технической экспертизы конкретного вала.
Контроль качества и документация по качеству
Для крупногабаритных кованых деталей контроль качества должен соответствовать требованиям, предъявляемым к изделиям, включая этапы производства. В различных областях применения может потребоваться сочетание различных методов механических испытаний, измерения твердости, контроля размеров и обнаружения внутренних дефектов.
Компания HHF располагает собственной физико-химической лабораторией Национального класса II. Ее возможности ограничены химическим анализом, определением механических свойств и измерением твердости. Клиенты, желающие совершить покупку, могут получить записи о проверках заказанной ими продукции при условии, что тип проверки согласован между ними и поставщиком.
Если вам предложили стать поставщиком и вы хотите узнать, что содержится в производственной документации, вы можете запросить образцы отчетов у компании, которая будет производить продукцию, и проверить, будут ли проводиться описанные здесь испытания в ходе обычного производства. Если требуется привлечение стороннего инспекционного агентства, такого как SGS или BV, условия могут быть согласованы до размещения заказа.
Согласно предоставленным нами данным о компании, официальные сертификаты HHF включают API Q1, API 7-1, CSSC и ISO/TS 29001, а также ISO 9001:2008. Однако, необходимо убедиться, что область действия сертификатов и срок их действия соответствуют конкретным требованиям заказчика.

Гарантия и техническая поддержка
Компания HHF объявила о двухлетнем гарантийном сроке на свои кованые валы шестерен с даты отгрузки. Согласно предоставленным компанией документам, гарантия распространяется на производственные дефекты, возникшие на этапах производства, таких как обработка материалов, ковка и термообработка. В случае подтверждения претензий, как указано в вашем договоре, предусмотрен ремонт, замена или предоставление кредита — в зависимости от того, что вам больше подходит.
На большинство технических вопросов можно рассчитывать в течение одного рабочего дня. Кроме того, покупатели могут ознакомиться с информацией о независимых инспекциях и документации перед отгрузкой.
Для обеспечения единообразия производства между партиями, клиентам при повторных заказах и замене деталей будет полезно хранить старый чертеж, спецификацию материала, требования к термообработке и протоколы контроля качества. Изменения в конструкции или спецификации, которые невозможно внести в рамках предыдущего заказа неформальным путем, следует оформлять официально в письменном виде.
Сроки выполнения заказа, оплата и доставка
Сроки выполнения производственного заказа
Обычно компания выполняет заказы в течение 45 дней с момента получения заказа и внесения предоплаты. Это лишь предполагаемый плановый период для наиболее простого производственного цикла, который включает в себя получение сырья, ковку, термообработку, механическую обработку и контроль качества. Однако точный график будет в значительной степени зависеть от того, как скоро можно будет получить материал, от размера детали, от типа выполняемых процессов и, конечно же, от сроков начала производства.
Для заказов, в которых необходимо как можно скорее заменить товар или когда доставка должна быть осуществлена к фиксированной дате, дату доставки также следует указывать в коммерческом предложении.
Условия оплаты
Обычно оплата производится в виде 30% предоплаты для начала производства, а оставшиеся 70% оплачиваются при отгрузке.
Мы принимаем оплату банковским переводом (T/T) или аккредитивом (L/C).
По запросу покупателя для наших постоянных и квалифицированных клиентов, при условии взаимного соглашения, может быть оформлен аккредитив по предъявлению или другие формы оплаты.
Условия доставки
Карантинные условия разрешены на условиях FOB, CFR и CIF. После выбора условий доставки они будут прописаны в договоре купли-продажи и, вместе с указанием места назначения, будут оговорены условия фрахта, страхования и таможенных пошлин.
Отправка и погрузка
Компания отмечает, что поставки могут осуществляться через порты Шанхая, Нинбо, Тяньцзиня, Циндао, Гуанчжоу, а также возможна погрузка на заводе.
Выбор оптимального маршрута доставки, соответствующего потребностям клиента, зависит от множества факторов: размера груза, веса груза, места назначения и выбора экспедитора покупателем.
Покупатель может согласовать с нами экспортную документацию и порядок погрузки до отправки товара.
Экспортная упаковка для крупногабаритных кованых изделий
При обработке, транспортировке или хранении таких изделий, как тяжелые стальные валы, эти объекты должны иметь надлежащие опоры. Компания HHF включила деревянные ящики в список основных видов экспортной упаковки; при организации отгрузки также определяется, будут ли использоваться надежные металлические ящики или коробки, а также металлические опорные конструкции, если таковые имеются.
При выборе упаковки и опоры следует учитывать вес вала, точки подъема, обрабатываемые поверхности и вероятные условия транспортировки. Если такие компоненты планируется поместить на хранение до установки, заказчик может, например, потребовать, чтобы опорные конструкции были спроектированы таким образом, чтобы валы были правильно выровнены, а вероятность повреждения обработанной поверхности сведена к минимуму.
Однако, если у заказчика есть собственный дизайн упаковки или инструкции по обращению с товаром, он может представить их на утверждение.

О компании Henan Zhongyuan Heavy Forging Co., Ltd. (HHF)
Компания Henan Zhongyuan Heavy Forging Co., Ltd., основанная в ноябре 2004 года, расположена в городе Цзиюань, провинция Хэнань, Китай. Компания располагает цехом тяжелой ковки площадью около 150 му, включающим три крупные линии открытой штамповки, построенные на базе гидравлического пресса мощностью 10 000 тонн, две линии штамповки, крупное оборудование для обработки на станках с ЧПУ, установки для термообработки и физико-химическую лабораторию национального класса II.
Согласно предоставленной информации компании, HHF имеет годовую мощность по крупногабаритной ковке приблизительно 50 000 тонн и может производить отдельные кованые изделия весом более 30 тонн. Штат компании насчитывает около 500 сотрудников, включая более 50 инженеров и технических специалистов.
Ассортимент продукции компании охватывает энергетику, горнодобывающую промышленность, судостроение и тяжелое машиностроение. В предоставленном профиле компании указаны такие клиенты и партнеры, как CITIC Heavy Industries, China First Heavy Industries, Taiyuan Heavy Industry, Goldwind и Envision Energy. В профиле также перечислены международные компании, производящие горнодобывающее оборудование, такие как Joy Global, Hitachi Mining, Komatsu и Caterpillar. Эти ссылки описывают предоставленный профиль компании и не должны рассматриваться как подтверждение того, что каждая указанная компания в настоящее время закупает данный конкретный вал редуктора.
Компания HHF сообщает об экспорте продукции в более чем 20 стран и регионов.

Часто задаваемые вопросы
Как быстро компания HHF подготовит ценовое предложение на поддельный вал шестерни?
Указанный срок составляет три рабочих дня с момента предоставления технической информации.
Чертежи необходимого вала редуктора, а также информация о материалах, размерах, количестве и требованиях к проверке необходимы для того, чтобы технический отдел мог составить полное и точное ценовое предложение.
Возможно ли изготовить изделие по нашим чертежам?
Нет проблем. Если чертеж уже готов, HHF в принципе готова его принять. Если чертеж еще не готов, инженерный отдел окажет помощь в проектировании компонента на основе предоставленной вами информации.
Какой материал считается типичным?
Изделие обычно изготавливается из стали 18CrNiMo7-6. В зависимости от конструкции компонента и предполагаемых условий эксплуатации могут рассматриваться и другие марки стали.
Какие наружные диаметры вы можете предложить?
Диапазон наружного диаметра кованого вала шестерни составляет от 120 мм до 1200 мм.
Однако возможность изготовления необходимого вала будет зависеть от других факторов, таких как длина, вес, геометрия и, если таковые имеются, требования к механической обработке.
Каков типичный производственный цикл?
После получения заказа и предоплаты от клиента проходит около 45 дней. Окончательные сроки согласовываются в зависимости от методов производства и наличия материалов.
Какие анализы и отчеты можно запросить?
Лаборатория располагает возможностями для проведения химического анализа, измерения твердости и механических испытаний. План проверки, окончательный отчет, его содержание и порядок предоставления определяются на основе технических условий закупки.
Возможно ли заказать проведение проверки у независимой инспекционной компании?
Да, компании SGS, BV и другая инспекционная компания, согласованная обеими сторонами, могут быть привлечены до начала производства или отгрузки, при условии согласования объема инспекционных работ и сроков их проведения.
А как насчет условий оплаты?
Типичная схема оплаты предполагает 30% предоплаты и 70% перед отгрузкой товара. Продавец принимает только банковский перевод (T/T) и аккредитив (L/C), любые другие способы оплаты должны быть согласованы сторонами.
Какие порты способны доставить товары?
Возможные порты доставки: Шанхайский порт, Нинбо, Тяньцзинь, Циндао или Гуанчжоу. Завод также может организовать доставку с завода.
Обсудите ваши требования к кованым зубчатым валам.
Для составления коммерческого предложения вам достаточно отправить эскиз, внешний диаметр, длину, марку материала, количество заказа, а также адрес доставки. Также необходимо указать механические свойства, условия термообработки и стандарт контроля качества, если они уже определены.
На начальном этапе проекта, когда у вас ограниченные данные, хорошим способом начать разработку технических требований является использование приблизительных оценок размеров, режима работы и общих характеристик.
После того, как производитель согласует метод и требования к материалам, приемку продукции, процедуры контроля качества, поставку документов, график и коммерческие условия производителя, стороны должны окончательно их урегулировать.
Позвоните в HHF, чтобы заказать кованый вал шестерни, подходящий для вашей коробки передач.