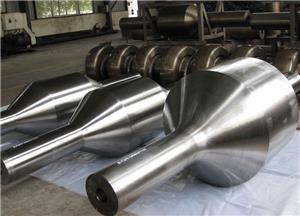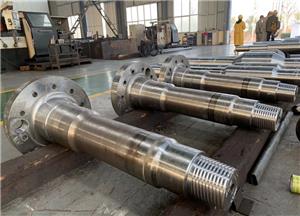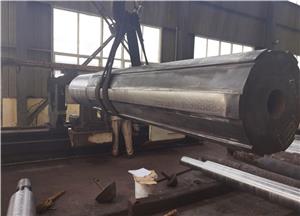
Полые поковки из стали AISI 4140: технические характеристики материала для промышленного применения.
Полые поковки из стали AISI 4140: технические характеристики материала для промышленного применения.
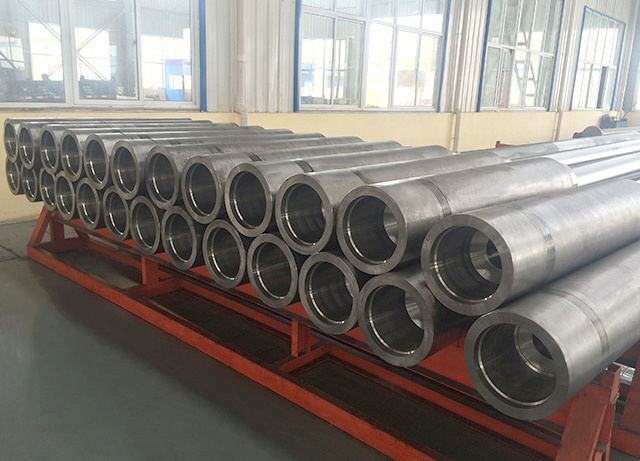
Для изготовления полой поковки существуют требования, которых нет для сплошного прутка: внутренний диаметр имеет такое же значение, как и внешний профиль. Толщина стенки, размеры внутреннего отверстия и соотношение между внутренней и внешней поверхностями — все это необходимо учитывать при механической обработке детали до ее окончательного размера.
Компания Henan Zhongyuan Heavy Forging Co., Ltd. (HHF) предлагает полые кованые изделия для промышленного применения, в числе доступных материалов указана сталь AISI 4140. Эта марка обычно используется для компонентов, требующих сочетания прочности и ударной вязкости, хотя свойства готовой детали зависят от способа обработки и условий поставки.
Химический состав полой трубки HHF включает 0,38–0,44% углерода, 0,80–1,10% хрома и 0,15–0,25% молибдена. Содержание марганца составляет 0,75–1,00%, а кремния — от 0,15% до 0,35%. Указанные пределы также охватывают содержание фосфора ниже 0,020%, серы ниже 0,030% и водорода ниже 2 ppm. Содержание других элементов, включая никель, медь и алюминий, контролируется в пределах диапазонов, указанных в спецификации продукта.
Для покупателя эти данные определяют химический состав, который необходимо проверить на соответствие согласованным требованиям к материалу. Сами по себе они не определяют, подходит ли полая поковка для конкретной машины. Необходимо учитывать размеры, толщину стенки, условия термообработки и механические свойства, требуемые для конкретного применения.
В опубликованных компанией HHF механических характеристиках указана минимальная прочность на растяжение 1080 МПа и минимальный предел текучести 930 МПа. Указанное минимальное относительное удлинение составляет 12%, уменьшение площади поперечного сечения — 45%, а ударная вязкость по Шарпи — 63 Дж. Твердость не превышает 229 HB.
Эти значения дают инженерным группам основу для оценки предлагаемого материала, но условия поставки следует подтвердить до их использования в целях проектирования или приемки. Если проект требует применения определенного метода испытаний, ориентации образца или стандарта контроля, эти детали следует включить в техническое соглашение, а не оставлять неявными.
Полая конструкция вносит дополнительные нюансы в процесс производства. Необходимо соблюдать требуемый диаметр отверстия и толщину стенки, а также наружные размеры, и обеспечить достаточный припуск на механическую обработку готового изделия. В зависимости от чертежа, проверка может также включать оценку состояния внутренней поверхности, соответствия размеров и заданных свойств материала.
Производственные операции HHF включают ковку, термообработку, механическую обработку, производство нефтеперерабатывающего оборудования и электрошлаковую переплавку. Компания также располагает лабораторией физико-химических испытаний и научно-исследовательскими центрами. Эти производственные и испытательные ресурсы поддерживают ее более широкую деятельность в области крупногабаритной прецизионной ковки.
Для заказчиков, закупающих полые кованые изделия из стали AISI 4140, на первом этапе следует уточнить чертеж, наружный диаметр, диаметр внутреннего отверстия, общую длину, требуемую толщину стенки и условия поставки материала. Затем необходимо подтвердить требования к механическим свойствам, предельные значения содержания водорода и документацию по контролю качества в соответствии с той же спецификацией.
Четкое соглашение по этим пунктам дает как покупателю, так и производителю определенную основу для выбора материалов, обработки и окончательной приемки. Для полого компонента внутренние размеры не являются второстепенной деталью; они являются частью спецификации продукта с самого начала.